

Notícias da indústria
 Lar / Notícias / Notícias da indústria / Quais acessórios você usa em um tubo HDPE? Guia de tipos, tamanhos e seleção
Quais acessórios você usa em um tubo HDPE? Guia de tipos, tamanhos e seleção
 2026.08.31
 Notícias da indústria
Uma passagem de água PE100 de 110 mm não pode ser colada, rosqueada ou soldada com solvente – ela deve ser fundida ou instalada mecanicamente, e esse único fato orienta todas as decisões de adequação em um projeto de HDPE. Os acessórios usados no tubo HDPE são enquadrados em um conjunto pequeno e bem definido: acessórios de fusão de topo, acessórios de eletrofusão, acessórios de fusão de soquete, acessórios de flexibilidade e acessórios de transição que convertem a linha de polietileno em roscas ou flanges, com válvulas completando a rede.
A família que você especifica depende de quatro variáveis: diâmetro cerâmico do tubo, classe de pressão (SDR e PN), equipamento de venda disponível no local e se a junta será enterrada, exposta ou desmontada posteriormente. Escolha errada e o custo será real – uma conexão de especificação especificada em uma linha de transmissão pressurizada pode chorar na primeira temporada, uma rosca cortada em um tubo PE destruir a parede que mantém a pressão e uma conexão solicitada no SDR falha errada no teste hidrostático antes que a vala seja fechada.
Este guia apresenta cada família de acessórios com faixas de tamanho, classes de pressão, os padrões que os regem e os erros práticos que aparecem em campo. Ele foi escrito para empresários, irrigadores, engenheiros de projeto e equipes de compras que precisam que as conexões e a atração cheguem como um sistema compatível.
A resposta curta: Sete famílias de acessórios usados em tubos HDPE
Acessórios para tubos HDPE são os componentes que unem, giram, ramificam, controlam, fazem transição ou fecham uma subsidiária de polietileno. Em uma rede de funcionamento, você normalmente usará uma ou mais das sete famílias: conexões de fusão de topo, conexões de eletrofusão, conexões de soquete de fusão, conexões de articulação, conexões de transição roscadas, adaptadores de flange com extremidades de ponta e válvulas de esfera PE. Linhas enterradas e pressurizadas acima de 63 mm são unidas por fusão; acessórios de acessórios e roscados atendem às bordas de pequeno diâmetro do sistema.
A resposta direta, item por item:
- Acessórios de fusão de topo — cotovelos, tês, redutores, tampas e pontas soldadas termicamente às extremidades dos tubos, para redes de 63 mm até 1200 mm.
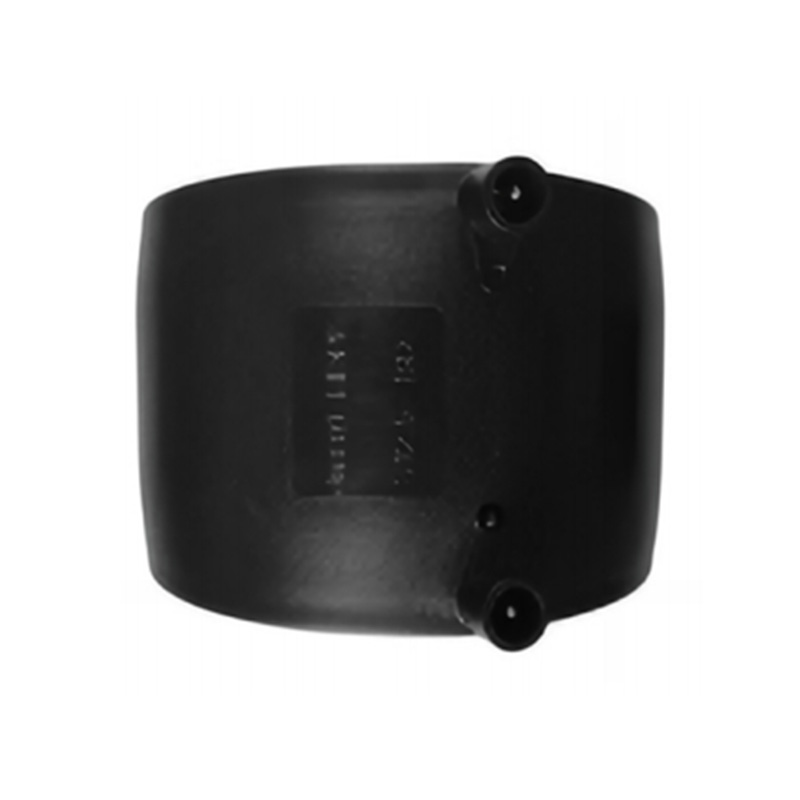
- Acessórios de eletrofusão — acoplamentos, selas e cotovelos com fio de resistência embutido, de 20 mm a 630 mm.
- Acessórios de fusão de soquete — juntas de ferramenta abertas para diâmetros pequenos, normalmente de 20 mm a 110 mm.
- Acessórios de otimização — juntas mecânicas de grip-ring e O-ring que não são notificadas de calor, normalmente de 16 mm a 110 mm.
- Acessórios de transição roscados — corpos moldados com roscas metálicas macho ou fêmea para conexão a válvulas, medidores e bombas.
- Adaptadores de flange e pontas — transições aparafusadas com anel de apoio e gaxeta para conexão a equipamentos de aço.
- Válvulas de esfera PE — válvulas soldadas por fusão ou com extremidades de extensão que isolam e controlam a linha.
Se a linha estiver enterrada, pressurizada e maior que 63 mm, a fusão é o padrão: uma junta de fusão feita corretamente é química e mecanicamente contínua com a parede do tubo, e é por isso que um sistema PE100 instalado corretamente tem uma classificação de projeto de 50 anos. As conexões roscadas e de detalhes pertencem às bordas do sistema – conexões de serviço, conexões de equipamentos e reparos rápidos – onde sua velocidade e reversibilidade são mais importantes do que a resistência absoluta da junta. A tabela abaixo mapeia as sete famílias de acordo com seu método de união, faixa de tamanho e serviço típico:
| Família adequada | Método de adesão | Faixa de diâmetro típico | Deve ser típico |
|---|---|---|---|
| Acessórios de fusão de topo | Solda de placa aquecida entre o tubo e as extremidades da conexão | 63-1200 mm | Redes de transmissão, redes de segurança, linhas industriais |
| Acessórios de eletrofusão | Bobina de resistência embutida energizada por uma caixa de controle | 20-630 mm | Reparos, amarrações, valas estreitas, serviços de gás e água |
| Acessórios de fusão de soquete | A ferramenta amolece o encaixe da conexão e a extremidade do tubo | 20-110 mm | Ramos de construção, pequenas laterais, linhas de serviços públicos de plantas |
| Acessórios de otimização | Anel de abertura e anel de vedação sob uma porta apertada com chave inglesa | 16-110mm | Irrigação, água agrícola, serviços de serviços, reparos rápidos |
| Acessórios de transição roscados | Roscas moldadas ou inseridas em latão em corpo de PE ou PP | 20-110 mm | Conexões a medidores, bombas e tubulações metálicas |
| Adaptadores de flange e pontas | Face do flange aparafusada com junta e anel de apoio | 63-600 mm | Estações de bombardeio, câmaras de válvulas, bicos de tanques |
| Válvulas de esfera PE | Extremidades soldadas ou de integração integradas na linha | 20-315mm | Isolamento e controle em redes de distribuição |
Conexões de fusão de topo: a espinha dorsal do HDPE de grande diâmetro
Os acessórios de fusão de topo são moldados a partir da mesma resina PE100 que o tubo, portanto, quando são soldados, a junta se torna uma continuação da parede do tubo, em vez de um componente separado ou colado contra ele. A família cobre a geometria que uma rede realmente precisa: cotovelos de 90, 45, 22,5 e 11,25 graus; tees iguais e redutores; redutores concêntricos; tampas finais; e pontas para flangeamento.
O processo de união segue uma sequência fixa independentemente do diâmetro. As extremidades dos tubos e as extremidades dos encaixes são planas em uma máquina de fusão de topo, verificamos quanto ao alinhamento e ovalidade, tocadas contra uma placa aquecida a aproximadamente 200-230ºC, dependendo do procedimento seguido, e depois pressionadas juntas através de fases definidas de aquecimento, troca, fusão e atualização sob pressão controlada. Normas como DVS2207-1 na Europa e ASTM F2620 na América do Norte definem as temperaturas do aquecimento, os tempos de imersão e a pressão de fusão por espessura da parede.
Três pontos práticos decidem se a junta dura tanto quanto o tubo ao seu redor:
- Combine SDR com SDR. Uma conexão SDR11 soldada ao tubo SDR17 cria um degrau na espessura da parede e um ponto de tensão. As conexões e os tubos devem compartilhar a mesma classe de pressão e grau de resina.
- Respeite o tempo de resfriamento. O cordão duplo que se forma na junta deve esfriar sob pressão da máquina. Uma articulação perturbada precocemente pode rachar na raiz do cordão muito antes de alguém estar ali para vê-la.
- Leia a conta. Um cordão duplo arredondado e uniforme que não racha quando dobrado para trás é uma evidência de campo de uma solda sólida.
As conexões de fusão de topo dominam a partir de 63 mm porque o custo por junta cai à medida que o diâmetro aumenta, enquanto a resistência da junta permanece igual ao tubo. Para uma rede de honestidade de 315 mm ou uma linha de transmissão de 630 mm, esta é a família que carrega o sistema. Há também um argumento de responsabilidade: uma fábrica que molda os acessórios e constrói as máquinas de solda por fusão de topo mantém as temperaturas do aquecedor, as dimensões das ferramentas e a pressão de arrasto alinhadas em toda a junta – que é exatamente o que um empresário deseja quando uma falha no teste interrompeu um projeto.
Acessórios de eletrofusão: juntas de resistência total sem maquinário pesado
As conexões de eletrofusão (EF) resolvem um problema diferente: como fazer uma junta fundida de resistência total em uma vala estreita, durante um turno noturno, em torno de infraestrutura ativa ou em um local onde uma máquina de fusão de topo não consegue alcançar fisicamente. Dentro de cada acoplamento EF, sela ou cotovelo há uma bobina de resistência. Uma caixa de controle lê o código de barras impresso na conexão, aplica a tensão correta durante o tempo programado e a bobina derrete uma faixa de polietileno definida com precisão que funda o tubo à conexão.
O procedimento é implacável de forma produtiva – impõe disciplina à tripulação:
- Corte o tubo em esquadro e apoie ambas as extremidades.
- Raspe a camada de oxidação – cerca de 0,2 mm da superfície – com uma ferramenta adequada para descascar. Esta camada cresce novamente no PE envelhecido e bloqueia a fusão se for deixada no lugar.
- Desengordure com um pano limpo e nunca toque na superfície raspada com as mãos desprotegidas.
- Prenda e volte a prender o tubo. O tubo oval deixa uma lacuna de fusão irregular e pode causar um curto-circuito na bobina.
- Execute o ciclo de fusão e deixe as pinças no lugar durante todo o tempo de resfriamento impresso na conexão.
As faixas padrão de água e gás vão de 20 mm a 630 mm. As conexões EF custam mais por junta do que a fusão de topo, por isso a maioria das redes utiliza seletivamente: conexões, selas de ramificação, reparos em terrenos congestionados e conexões de serviço de gás onde cada junta é documentada e auditada. Normas como EN 12201 para água e ASTM F1055 no mercado norte-americano definem os requisitos de montagem e, como os parâmetros de soldagem estão no cartão de código de barras, pois as equipes de campo não precisam calcular nada sob pressão.
Acessórios de fusão de soquete: diâmetros pequenos e ferramentas simples
Abaixo de 110 mm, uma ferramenta diferente assume o controle. Os acessórios de fusão de soquete são moldados com uma fêmea de diâmetro interno e profundidade encontrada ao diâmetro externo do tubo. Uma ferramenta de aquecimento portátil com matrizes macho e fêmea amoleta a extremidade do tubo e o encaixe da conexão ao mesmo tempo, e as duas peças são empurradas até a profundidade total de inserção. O resultado é novamente uma junta abrangente – sem anéis de colocação, sem fixadores, sem vedações que envelhecem.
A faixa padrão cobre 20 mm a 110 mm, ocasional 125 mm, que se aplica a ramais de água de edifícios, pequenas laterais de visibilidade e linhas de serviços públicos dentro de plantas industriais. Como as ferramentas cabem em uma maleta de transporte, as roupas de fusão de encaixe funcionam em porções, salas de fábrica e áreas congestionadas onde uma máquina de fusão de topo simplesmente não consegue acompanhar.
Dois cuidados mantêm as linhas com fusíveis compressíveis. Primeiro, a profundidade de inserção é importante: o tubo deve atingir o ressalto dentro do encaixe, ou a área fundida é muito pequena para a pressão que deve suportar. Em segundo lugar, a temperatura do aquecedor e o tempo de permanência devem seguir os procedimentos do fabricante da ferramenta e da conexão. O polietileno superaquecido carboniza e enfraquece; superfícies subaquecidas deixam uma junta fria que escorre durante o teste de pressão. Em diâmetros pequenos, ambos os erros são simples de cometer rapidamente e igualmente simples de evitar com um briefing de cinco minutos para a equipe.
Acessórios de comentários: juntas de pressão total sem máquina de solda
Acessórios de especificações são a resposta mecânica para HDPE pequeno e médio. Um corpo de polipropileno prende o tubo com um anel cujos dentes cravam na parede; um anel de colocação EPDM veda contra a superfície externa; uma porca aperta à mão e depois com uma chave inglesa aciona ambos. Sem eletricidade, sem aquecedor, sem refrigeração, espera – uma conexão de serviço de 32 mm é feita em minutos com duas chaves inglesas.
Desempenho típico: tamanhos de 16 mm a 110 mm, classificação PN16 até 63 mm e PN10 de 75 mm a 110 mm com água a 20ºC. Esse envelope cobre laterais de supervisão, supervisão agrícola e pecuária, linhas de jardim e paisagísticas, e uma grande parte das ligações de serviço nas redes de distribuição.
Seus limites são igualmente específicos:
- Temperatura. O corpo em PP e as disposições em EPDM definem o teto. Água quente sustentada é um trabalho para PE-RT II ou aço, não para uma conexão de especificação padrão.
- Restrição. O anel de aderência mantém a pressão, mas não mantém a tração infinita. Entre ou apoie o tubo para que o movimento térmico não solte a junta com o passar dos anos.
- Diâmetro. Acima de 110 mm, existem designs de empunhadura mecânica, mas a fusão é a resposta econômica e durável para a rede elétrica.
Usadas dentro desses limites, as conexões de especificação são a família mais rápida em HDPE e as mais frequentemente transportadas em caminhões de serviço. Usadas fora delas – em uma linha quente, em uma atração principal que se move ou em um diâmetro para o que nunca foram comuns – elas são a primeira junta a pingar. Saber de que lado dessa linha é um projeto que vale mais do que qualquer página de catálogo.
Transições roscadas e flangeadas: conectando HDPE a todo o resto
Mais cedo ou mais tarde, uma linha de HDPE encontra uma bomba, um medidor de água, um coletor de aço ou uma válvula que não tem montagem. Os acessórios de transição controlam essa interface e vêm em dois formatos.
As conexões de transição roscadas utilizam um corpo moldado em PE ou PP carregando uma rosca de metal moldado ou uma inserção de latão travada na conexão - versões macho e fêmea, geralmente de 20 mm a 110 mm. A regra que mais importa: a rosca fica na conexão, nunca no tubo. Cortar uma rosca em uma parede de HDPE remove exatamente o material do qual a classificação de pressão depende e cria um iniciador de rachadura; é o erro "faça você mesmo" mais comum em instalações PE. Para serviços mais pesados, as conexões roscadas soldadas fundem uma interface roscada diretamente na extremidade do tubo, mantendo uma junta de fusão e uma rosca em uma peça moldada de fábrica.
As transições de flange usam uma ponta de extremidade - um colar curto fundido - além de um anel de apoio em PP, aço ou aço inoxidável, uma junta plana e uma face de flange aparafusada. Os padrões de detalhamento seguem os padrões EN 1092 ou ASME/ANSI em PN10 e PN16, de modo que o lado HDPE é aparafusado diretamente em um flange de aço padrão em uma bomba, tanque ou conjunto de medidor. Dois hábitos de campo evitam vazamentos nesta interface: apertar os parafusos em um padrão cruzado em passagens progressivas para que a junta seja comprimida uniformemente e confirmar se o diâmetro do anel de apoio corresponde à extremidade da ponta para que a face da seção carregue a carga uniformemente em vez de balançar em um parafuso.
Válvulas e conexões que completam a rede
Uma lista de configurações não está completa até que controle o fluxo. Em redes HDPE, isso geralmente significa válvulas de esfera PE: um corpo de polietileno totalmente soldado, fundido diretamente na linha, não deixa nenhum caminho de vazamento externo, razão pela qual as propriedades de polietileno de água as favorecem nas redes de distribuição. As válvulas de esfera PE com extremidade de cobre com pequenos diâmetros onde não vale a pena levar uma máquina de solda ao local. Tarefas de isolamento maiores – saídas de reservatórios, estações de bombeamento – combinadas a linha com adaptadores de flange em válvulas gaveta ou borboleta.
Ao redor das válvulas, três acessórios específicos aparecem repetidamente:
- Batendo selas e camisetas de serviço, incluindo selas de eletrofusão, que adicionam uma ramificação de serviço de 25 a 63 mm a uma rede elétrica ativa sem desligar a rede.
- Acessórios de drenagem de sifão para a drenagem do telhado da construção, uma geometria especializada onde as tolerâncias de ajuste decidem se o sistema sifônico mantém sua excelência.
- Tubos e conexões PE-RT II, que intervêm quando a temperatura de serviço está acima do que as classificações de pressão padrão do HDPE assumem - circuitos industriais de água quente e linhas de aquecimento são seu território.
O padrão que vale a pena observar: em um sistema bem planejado, cada família adequada fala uma língua externa. Um diâmetro externo de 110 mm é um diâmetro externo de 110 mm, quer chegar como um T de fusão de topo, um acoplamento de eletrofusão, um cotovelo de especificação ou uma ponta de válvula. Essa consistência é o que permite que uma rede de tecnologia errada seja montada sem surpresas — e é por isso que encomendar tubos e instalações de um fabricante simplifica tanto o armazenamento quanto a conversa sobre garantia.
Acessórios correspondentes ao tubo: SDR, PN e diâmetro
Antes de escolher entre as famílias, anote três números.
Primeiro, grau de resina. O PE100 tem uma resistência mínima comum de 10 MPa contra 8 MPa para o PE80, portanto, na mesma pressão, uma conexão PE100 precisa de uma parede mais fina e mais leve. A maioria dos novos projetos de água e segurança especifica o PE100, e o certificado de adequação deve indicar especificamente o grau, em vez de descartá-lo para inferência.
Em segundo lugar, aula de pressão. PN é a pressão nominal com água a 20ºC e está vinculada ao SDR – a relação de dimensão padrão entre o diâmetro externo e a espessura da parede. Para PE100 os pares comuns são SDR11/PN16, SDR13.6/PN12.5, SDR17/PN10, SDR21/PN8 e SDR26/PN6.3. A conexão deve corresponder ou exceder a classe do tubo; o hábito mais seguro é encomendar conexões no mesmo SDR do tubo, no mesmo pedido de compra, da mesma fábrica.
Terceiro, o diâmetro, porque o diâmetro decide o método de união econômica. Abaixo de 110 mm, fusão de soquete, especificação e eletrofusão competente em conveniência. De 63 mm a 630 mm, a fusão de topo ganha em custo por junta, enquanto a eletrofusão ganha em acesso e velocidade de reparo. Acima de 630 mm, a fusão de topo é eficaz a única opção fundida.
O mesmo diâmetro externo esconde paredes muito diferentes, e é por isso que SDR – e não “tamanho” – é a previsão que importa:
Espessura da parede de um tubo PE100 de 110 mm em classes SDR comuns
Um diâmetro externo de 110 mm, cinco paredes diferentes. As conexões devem ser solicitadas no mesmo SDR do tubo ao qual elas se unem, ou a junta se tornará o ponto mais fraco da linha.
Fusão Versus Mecânica: Escolhendo o Método de Junta
Com as famílias dispostas, a lógica de seleção é compactada em uma comparação. As juntas de fusão - topo, eletrofusão e encaixe - são geométricas: polietileno fundido em polietileno, com resistência de junta igual à do tubo e sem vedações ao envelhecimento. As juntas mecânicas – de especificações, roscadas e flangeadas – são interfaces projetadas: mais rápidas, reversíveis e leves em ferramentas, mas carregam vedações, anéis de aderência e torque de parafuso como variáveis contínuas. A tabela resume onde cada método ganha seu lugar:
| Método de adesão | Conjunto de caracteres | Equipamento não local | Mais adequado para |
|---|---|---|---|
| Fusão de bunda | Solda transparente, resistência igual ao tubo | Máquina de fusão de bunda com faceamento e placa aquecedora | Rede elétrica enterrada longa, 63-1200 mm |
| Eletrofusão | Solda de umidade sob controle programado | Caixa de controle EF, ferramenta de raspagem, pinças | Reparos e conexões, 20-630 mm |
| Fusão de soquete | Solda transparente em furo pequeno | Ferramenta portátil de fusão de soquete | Ramificações, 20-110 mm |
| Compressão | Anel de abertura e anel de colocação | Duas chaves inglesas | Irrigação e conexões, 16-110 mm |
| Flangeado | Vedação de junta em uma interface aparafusada | Extremidade da ponta fundida, anel de apoio, chave de torque | Bombas e válvulas, 63-600 mm |
Uma consequência merece linguagem simples: um erro de fusão geralmente falha na pressão de teste, imediata e visivelmente, enquanto um erro mecânico muitas vezes falha lentamente, meses depois, no subsolo. Essa assimetria é a razão pela qual as novas equipes na educação física deveriam fazer suas primeiras juntas de fusão sob supervisão – o ciclo de correção é imediato e a lição permanece.
A temperatura reescreve a classificação de pressão
Cada valor PN relatado até agora pressupõe água a 20 °C. O polietileno é um termoplástico e sua pressão admissível cai à medida que a temperatura sobe – o que é importante para linhas externas em climas quentes, para circuitos industriais e para qualquer coisa a jusante de um trocador de calor.
Os fatores de redução típicos publicados para o serviço de água PE100 são 1,00 a 20 °C, 0,80 a 30ºC, 0,63 a 40ºC e cerca de 0,40 a 50ºC. Na prática, isso significa que uma linha SDR11 como PN16 a 20 °C deve ser tratada aproximadamente como PN13 a 30 °C e PN10 a 40ºC. A curva abaixo mostra a forma desse declínio:
Fatores de redução de pressão típicos para linhas de água PE100, referenciados à classificação de 20 °C. Sempre confirme a curva exata em relação à ISO 4427 e à tabela de pressão-temperatura do fabricante.
Acima de aproximadamente 40 °C sustentados, a resposta econômica geralmente não é "mais parede", mas um material diferente: os tubos PE-RT II e seus acessórios de eletrofusão e fusão de topo são projetados precisamente para circuitos de água e aquecimento em temperaturas elevadas, enquanto o HDPE padrão permanece no lado ambiente da planta. Confirme cada aplicação quente ou quente de acordo com a ISO 4427 e as tabelas do fornecedor, em vez de estimar — a diferença entre PN16 no papel e PN10 em uma linha quente é a diferença entre um sistema que passa e outro que não passa.
Seis erros de instalação que afundaram nas juntas de HDPE
Falhas de campo no HDPE raramente vêm da resina. Eles vêm do procedimento. Estes seis são responsáveis pela maioria dos problemas comuns observados em projetos de água e segurança:
- Juntas roscadas de PE em redes pressurizadas. Uma rosca moldada em uma conexão é uma transição controlada; uma rosca cortada no tubo é um vazamento aguardando pressão. Nunca corte roscas em paredes de HDPE.
- Ignorando o arranhão na eletrofusão. A camada de oxidação é invisível e oculta a fusão. Uma junta não raspada pode emitir um sinal sonoro de “completa” na caixa de controle e ainda assim falhar no teste de pressão.
- Perturbar a junta durante o resfriamento. A fusão ganha força total apenas quando está fria. Mover, tensionar ou preencher uma junta quente é a causa clássica de um cordão rachado.
- Profundidade de inserção errada ou tubo oval em conexões mecânicas. O anel de aderência deve assentar em parede redonda e completa. Tubo oval ou riscado sob uma porca de extensão é a causa mais comum de rupturas em linhas pequenas.
- SDR misto e resina mista. Uma conexão SDR11 em um tubo SDR17, ou uma conexão PE80 em uma linha PE100, transforma um sistema combinado em uma concentração de tensão.
- Cimento solvente ou cola. O cimento de PVC não adere ao polietileno - nunca. Se um plano de reparo começa com cola, o plano precisa ser reescrito.
Nada disso custa dinheiro para prevenir. Eles custam instruções, uma ferramenta de raspagem e paciência para deixar a solda esfriar – contra uma reescavação que multiplica muitas vezes o preço do encaixe original.
Padrões e certificados a serem solicitados
Os acessórios parecem commodities, mas não são classificados como commodities; o papel por trás deles faz parte do produto. Numa encomenda internacional, estas referências fazem a filtragem:
- ISO 4427 e EN 12201 — a linha de base europeia para tubos e acessórios PE100 para abastecimento de água, abrangendo materiais, dimensões e requisitos hidrostáticos.
- ASTM D3261 com ASTM F2620 — acessórios de transferência de topo e o procedimento de transferência em campo usado na prática norte-americana.
- ASTM D2683 e ASTM F1055 — acessórios de fusão de soquete e eletrofusão para o mercado dos EUA.
- DVS2207-1 — o procedimento de soldagem alemão que muitos empresários internacionais especificam pelo nome.
Por trás dos padrões estão verificações em nível de fábrica que valem a pena confirmar antes de um pedido: testes de pressão hidrostática de conexões em sua classe nominal, correspondência da taxa de fluxo de fusão entre tubos e conexões para que a poça de fusão seja compatível, controle dimensional do diâmetro externo e espessura da parede e um sistema de qualidade certificado como ISO 9001 com ISO 14001 no lado ambiental. A classificação de 50 anos impressa nas fichas de dados de PE não é um slogan – ela vem da análise de regressão hidrostática extrapolada sob a ISO 9080, e um fornecedor que pode mostrar o teste por trás disso é um fornecedor cujas documentos sobreviverão a um auditoria.
Há também um argumento da cadeia de abastecimento para o fornecimento de acessórios de fonte única. Quando a mesma fábrica molda o tubo, as conexões e as máquinas de solda, o fluxo de fusão, as ferramentas de aquecimento e as interrupções de intervenção são desenvolvidos uns contra os outros, em vez de serem reforços entre fornecedores. Para um empresário, esse é um número para ligar quando surge uma questão conjunta no local – e uma parte responsável quando isso acontece.
Uma análise mais detalhada das linhas de ajuste central
As famílias acima se traduzem em linhas de produtos concretos. Estas são as faixas que um fabricante normalmente oferece, cobrindo todo o espectro de união, com os detalhes importantes em uma folha de dados:
Acessórios de fusão de topo, 63-1200 mm
- PE100 nas gamas SDR11 e SDR17
- Cotovelos de 11,25 a 90 graus, tês iguais e redutores, redutores, tampas
- Extremidades de ponta e anéis de apoio para flangeamento PN10/PN16
- Emparelhado com máquinas de fusão manuais, semiautomáticas ou hidráulicas
Acessórios para eletrofusão, 20-630 mm
- Acoplamentos, selas roscadas, acoplamentos redutores, encolhíveis
- Bobina de resistência integrada com parâmetros de código de barras
- Juntas de resistência total para reparos e amarrações
- Adequado para conexões de serviço de gás e água
Encaixes roscados e de fusão de soquete, 20-110 mm
- Acopladores, cotovelos, tês e tampas para ferramentas de fusão de soquete
- Versões roscadas com inserções de latão para medidores e bombas
- Ombros de batente moldados que reforçam a profundidade da inserção correta
- Classe PN16 com água a 20°C
Acessórios de otimização e válvulas de esfera PE, 16-110 mm
- Juntas seladas com anel de abertura e EPDM, sem necessidade de máquina de solda
- PN16 até 63 mm, PN10 de 75 a 110 mm
- Válvulas esfera PE de corpo soldado fundidas diretamente na rede principal
- Válvulas com extremidade de compressão para isolamento sem ferramentas
Cada linha responde a um ponto diferente na rede: acessórios de fusão de topo carregam a rede elétrica, a eletrofusão lida com as juntas desajeitadas, a fusão e a especificação do soquete atendem ao pequeno furo e as válvulas o fecham. Especificados em conjunto, eles formam um sistema onde cada junta foi projetada para a mesma pressão, a mesma resina e a mesma língua de diâmetro externo.
Perguntas frequentes sobre acessórios HDPE
O tubo HDPE pode ser conectado a um tubo de PVC ou aço?
Sim – através de acessórios de transição, nunca com cola. Diâmetros pequenos utilizam conexões de especificações com saída roscada aparafusada em rosca fêmea de PVC ou aço; A rede elétrica usa adaptadores de flange com pontas e anéis de apoio aparafusados ao flange correspondentes a uma junta plana. Acoplamentos mecânicos que prendem ambos os materiais do tubo pelo diâmetro externo são outro caminho comum. O lado do polietileno fica sempre fundido ou comprimido; a própria interface é rosqueada ou aparafusada.
As conexões de comentários se fixam em linhas de HDPE enterradas?
Dentro da classe deles, sim. Uma conexão de conexão montada corretamente em um tubo de 16-110 mm transporta água PN16 ou PN10 a 20 °C e é rotineiramente enterrada em conexões de segurança e serviço. Três hábitos os mantêm firmes: inserir o tubo até a marca de profundidade total, manter as pedras longe da zona de assentamento do O-ring e apoiar o tubo para que o movimento térmico não equilibre a junta. Para redes de transmissão grandes ou permanentemente pressurizadas, a fusão continua sendo uma resposta especificada.
Qual é a diferença entre as conexões PE80 e PE100?
O grau de resina. PE80 tem uma resistência mínima comum de 8 MPa e PE100 tem 10 MPa, portanto, na mesma classe de pressão, uma conexão PE100 usa uma parede mais fina e mais leve. Na prática: confirme a classe no certificado do tubo e, em seguida, solicite conexões na mesma classe e SDR. Uma conexão PE100 funciona com base no projeto PE80 somente se sua classe de pressão para igual ou superior ao tubo - níveis de interferência sem verificação é como as incompatibilidades de pressão se tornam uma ordem.
Quanto tempo duram as conexões HDPE?
A base de projeto para sistemas de água PE100 é de 50 anos a 20 °C, derivada de testes de regressão hidrostática extrapolados sob a norma ISO 9080 – a mesma base usada para o próprio tubo. A vida útil real depende da margem de pressão, temperatura e qualidade da junta; espere-se que os acessórios fabricados sob processos controlados pela ISO 9001 e classificados de acordo com EN 12201 ou ISO 4427 correspondam ao tubo ao seu redor. Os fabricantes geralmente respaldam isso com um seguro de responsabilidade civil do produto, sobre o que vale a pena perguntar durante a qualificação do fornecedor.
Qual conexão é melhor para reparar uma atração principal de HDPE danificada?
Corte a seção danificada e junte-a novamente. Os acoplamentos de eletrofusão são o reparo mais rápido e completo: raspar, prender, soldar, esfriar e o principal está de volta ao serviço sem juntas envolvidas. A fusão de topo é adequada para substituições programadas de opções onde a máquina já está mobilizada. Os acoplamentos de ajuste de funcionamento para diâmetros pequenos e reintegração temporária. O que nunca funciona é fita adesiva, um grampo de fita de aço sobre uma divisão ou adesivo – a pressão atinge cada um deles em semanas.
Quais tamanhos e classes de pressão as conexões HDPE cobrem?
Faixas de água padrão: fusão de encaixe 20-110 mm, correção 16-110 mm (PN16 até 63 mm, PN10 acima), eletrofusão 20-630 mm e fusão de topo 63-1200 mm. PE100 emparelhado SDR11 com PN16 e SDR17 com PN10 como classes robustas; classes superiores como PN20 (SDR9) e PN25 (SDR7.4) atendem linhas especializadas. Todas as classificações pressupõem água a 20 °C – aplique a curva de redução de temperatura a qualquer coisa mais quente.
O que enviar ao solicitar um orçamento
As cotações adequadas são tão precisas quanto às informações por trás delas, e as fábricas citam mais rapidamente quando a consulta contém seis fatos:
- Diâmetro externo para cada tamanho, em milímetros — 110 mm, 200 mm, 315 mm — não em polegadas nominais.
- A classe SDR ou PN do tubo aos quais as conexões devem ser especificadas.
- O grau de resina não certificado do tubo, PE100 ou PE80.
- O meio, a pressão de trabalho e a temperatura máxima de serviço.
- O método de união no local – fusão de topo, eletrofusão, fusão de encaixe ou mecânica – incluindo as máquinas disponíveis.
- Quantidades por tipo de acessório e porto de destino para cálculo do frete.
Com essas seis linhas, um fabricante pode devolver uma lista de acessórios correspondentes, confirmar a compatibilidade do SDR e da resina antes de qualquer envio e cotar as máquinas de fabricação junto se o local precisar delas. Também dá aos engenheiros de fábrica algo melhor do que um número de peça para reagir: um sistema para verificar. Essa verificação – feita antes do pedido, não depois do teste de pressão – é onde a maior parte do dinheiro em um projeto de HDPE é realmente economizada.

MANTENHA CONTATO
Sobre nós
Zhejiang Fengfeng Pipe Industry Co., Ltd. usa injeção eficiente de parafuso único máquinas de moldagem para alta produtividade e baixo consumo de energia.
Link de produtos
- Série de encaixe de fusão de topo
- Série de acessórios de eletrofusão
- Série de acessórios de fusão de soquete
- Série de encaixe de rosca HDPE
- Série de encaixe de rosca de fusão de topo
- Acessórios de drenagem de sifão
- Série de válvulas
- Máquina de solda
- Suporte para disjuntor de ondas e gaiolas de peixes HDPE
Contato
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nº 21, Market Road, cidade de Diankou, cidade de Zhuji, cidade de Shaoxing, província de Zhejiang, China
Direitos autorais © Zhejiang Fengfeng Pipe Industry Co., Ltd.
