

Notícias da indústria
 Lar / Notícias / Notícias da indústria / SDR e classificação de pressão de conexões HDPE: como escolher o grau PN correto
SDR e classificação de pressão de conexões HDPE: como escolher o grau PN correto
 2026.11.04
 Notícias da indústria
A resposta curta: combine o DES com o tubo e verifique o PN
Se você estiver estendendo, reparando ou especificando uma linha de HDPE, o SDR da conexão deverá corresponder ao SDR do tubo. Uma conexão PE100 DES 11 pertence ao tubo PE100 SDR 11. Uma conexão PE100 DES 17 pertence ao tubo PE100 SDR 17. O SDR correspondente mantém a interface de fusão, a espessura da parede, o alinhamento do furo e o caminho de tensão consistentes. Para uma referência rápida de serviço de água a 20ºC, PE100 SDR 11 é aproximadamente PN16, SDR 17 é aproximadamente PN10 e SDR 7,4 é aproximadamente PN25.
Esse é o ponto de partida, não a resposta completa. A classificação de pressão necessária também depende do grau da resina, da temperatura máxima de operação, das condições de oscilação e vácuo, da exposição a produtos químicos, do método de junta e da norma que rege o projeto. Uma conexão com o SDR correto, mas com o tipo de polietileno errado, ou com o tipo certo, mas com uma junta de fusão não qualificada, ainda pode ficar fora do envelope de pressão real.
Regra prática: nunca escolha uma conexão HDPE apenas pelo diâmetro externo. Confirme três coisas juntos: tubo SDR, grau de polietileno e pressão de projeto após redução de temperatura.
O que SDR significa em uma conexão HDPE
SDR significa Taxa de Dimensão Padrão. É o diâmetro externo dividido pela espessura mínima da parede. Um número SDR mais baixo significa uma parede mais espessa em relação ao diâmetro. O DES 7,4 tem uma parede muito mais pesada que o SDR 17 com o mesmo diâmetro externo, portanto pode suportar uma pressão interna mais alta. A série SDR padrão usada em tubulações de pressão de polietileno geralmente inclui 32,5, 26, 21, 17, 13,6, 11, 9 e 7,4. Algumas tabelas publicadas mostram 13,5 e 7,3 devido a arredondamentos ou diferentes edições padrão.
Os acessórios não são universais. Um acoplador de eletrofusão moldado, um T de fusão de topo ou um cotovelo de fusão de encaixe são dimensionados para uma faixa específica de SDR. A conexão pode compartilhar o mesmo diâmetro externo nominal do tubo, mas a espessura da parede e a zona de fusão ainda devem corresponder. Se você colocar um acoplador SDR 17 em um tubo SDR 11, as peças podem parecer próximas da torneira, mas a seção da parede e a interface de aquecimento estão erradas. O resultado é uma junta que pode passar por um rápido teste de pressão e então rastejar, ovalizar ou vazar sob carga sustentada.
A mesma lógica se aplica a redutores, tês, cotovelos, adaptadores de flange e tampas finais. Um redutor possui duas referências SDR porque conecta dois tamanhos de tubos. Um tee tem uma corrida e um galho. Cada saída deve corresponder ao tubo que serve. Quando um projeto mistura tubos SDR 11 e SDR 17, o acessório de transição deve ser especificado explicitamente, e não selecionado a olho nu.
Para uma verificação dimensional antes de fazer o pedido, consulte este guia para espessura da parede e dimensões padrão SDR . Ajuda a separar o tamanho nominal da classe de pressão, que é onde começam muitos erros de aquisição.
SDR, PN e espessura da parede: a relação em termos simples
PN é a classificação de pressão nominal em bar. Para o serviço de água PE100 a 20°C, a relação entre SDR e PN é suficientemente previsível para uma primeira lista restrita. A tabela abaixo fornece valores SDR PE100 comuns e classificações PN aproximadas sob serviço de água padrão. Use-o para restringir as opções, não para liberar um pedido de compra.
| SDR | Espessura relativa da parede | PN aproximado (PE100, água a 20°C) | Ponto de partida típico |
|---|---|---|---|
| 7.4 | Mais grosso | PN25 | Linhas industriais, de mineração e de alta pressão de alta pressão |
| 9 | Muito grosso | PN20 | Água com alta pressão, lama, tarefas industriais exigentes |
| 11 | Grosso | PN16 | Adutoras de água potável, coletores de irrigação, instalações industriais em geral |
| 13.6 | Médio | PN12.5 | Médio-pressure water and selected industrial lines |
| 17 | Moderado | PN10 | Água de baixa pressão, agricultura, drenagem, indústria leve |
| 21 | Fino | PN8 | Gravidade e transferência de baixa pressão |
| 26 | Finoner | PN6 | Serviço de baixa pressão e sem pressão |
| 32 | Muito fino | PN5 | Drenagem, ventilação, transferência de baixa pressão |
| 41 | Finonest | PN4 | Drenagem de baixa pressão e aplicações sem pressão |
O padrão é simples: à medida que o SDR aumenta, a parede fica mais fina e a pressão nominal cai. A consequência prática não é apenas a capacidade de pressão. Uma parede mais espessa custa mais material, pesa mais e reduz o furo interno para o mesmo diâmetro externo. Uma parede mais fina economiza custos e melhora a área de fluxo, mas deixa menos margem para surtos, vácuo, abrasão ou redução de temperatura.
SDR 7.4 PN25
DES 9 PN20
SDR 11 PN16
DES 13,6 PN12.5
SDR 17 PN10
DES 21 PN8
DES 26 PN6
DES 32 PN5
DES 41 PN4
O gráfico é uma lista visual, não uma ferramenta de design. Uma linha que precisa de PN10 a 20°C pode precisar de SDR 13,6 ou SDR 11 quando a temperatura operacional aumentar ou a pressão de surto for incluída. Uma linha de drenagem que nunca sofre pressão positiva pode usar uma parede muito mais fina, mas ainda precisa de rigidez suficiente para condições de enterramento, manuseio e vácuo.
PE100 vs PE80: mesmo SDR, pressão diferente
Duas conexões podem ser marcadas como SDR 11 e ainda assim ter classificações de pressão diferentes se forem feitas de diferentes graus de polietileno. PE100 tem resistência mínima exigida de 10 MPa. PE80 tem uma resistência mínima exigida de 8 MPa. A maior resistência do PE100 permite uma parede mais fina para a mesma pressão, ou uma pressão mais alta para a mesma parede.
Um exemplo comum deixa clara a diferença. PE100 SDR 11 é normalmente PN16. PE80 SDR 11 é normalmente PN12.5. Se um projeto especificar tubo PE100 e o fornecedor da conexão enviar conexões PE80 com o mesmo SDR, a junta poderá parecer correta e ainda assim ficar aquém da pressão projetada. A incompatibilidade é especialmente arriscada na fusão de topo porque os dois materiais podem ter comportamento de fluxo de fusão e características de consolidação diferentes.
Na aquisição, solicite o grau da resina, o certificado do lote e a rastreabilidade desde a resina até o encaixe final. Não aceite extrato genérico “PE100” na fatura sem referência de lote. Se o tubo for PE100, a conexão deverá ser PE100. Se o projeto exigir um grau específico, coloque esse requisito no pedido de compra e verifique-o na inspeção de entrada.
Derating de temperatura: o fator oculto na classificação de pressão
As classificações de pressão do HDPE são geralmente indicadas em 20°C. Acima disso, a pressão permitida cai. A redução exata depende da resina, do padrão, do fluido e da vida útil do projeto. Uma linha com classificação PN16 a 20°C não é uma linha de 16 bar a 50°C. A tabela abaixo é meramente ilustrativa; use o padrão vigente ou as tabelas de projeto do fabricante para um projeto real.
| Temperatura da água | Fator de redução ilustrativo | O que isso significa para uma linha SDR 11/PN16 |
|---|---|---|
| 20°C | 1.00 | Linha de base PN16 |
| 30ºC | 0.87 | Aproximadamente PN13.9 |
| 40°C | 0.74 | Aproximadamente PN11.8 |
| 50°C | 0.60 | Aproximadamente PN9.6 |
| 60°C | 0.47 | Aproximadamente PN7,5 |
Se a linha funcionar a 40°C, a classificação nominal do PN16 não é de 16 bar em serviço. O projeto pode precisar de SDR 13,6 ou SDR 11 para restaurar a margem necessária. Se a linha também apresentar picos, o SDR selecionado pode precisar ser reduzido novamente. É por isso que uma questão de classificação de pressão não pode ser respondida apenas com o SDR.
A temperatura também afeta o encaixe. Uma conexão moldada pode ter uma seção de parede diferente da do tubo, especialmente no ramal ou no colar de fusão. O envelope de pressão da montagem é a parte inferior do tubo, da conexão e da junta. Confirme a redução de temperatura da conexão separadamente, em vez de presumir que ela segue o tubo automaticamente.
Tipo de adaptação e método de junta alteram o envelope de pressão real
Mesmo com o SDR correto, a junta costuma ser o ponto mais fraco da montagem. A forma como a conexão se conecta ao tubo determina como a carga é transferida, como a zona de fusão se comporta e quanto controle de qualidade em campo é necessário.
Acessórios de fusão de topo
A fusão de topo é comum em linhas maiores de HDPE e em serviços de alta pressão. As extremidades do tubo e da conexão são revestidas, aquecidas e pressionadas juntas. O SDR da conexão deve corresponder ao SDR do tubo e os parâmetros de fusão devem ser definidos para a espessura real da parede e o grau de resina. Um tee ou cotovelo de fusão de topo com o SDR correto, mas o revestimento ou ciclo de aquecimento errado pode criar uma junta com consolidação incompleta. Para trabalhos de alta pressão, solicite um teste de fusão e um plano de inspeção conjunto, e não apenas um certificado dimensional.
Acessórios de eletrofusão
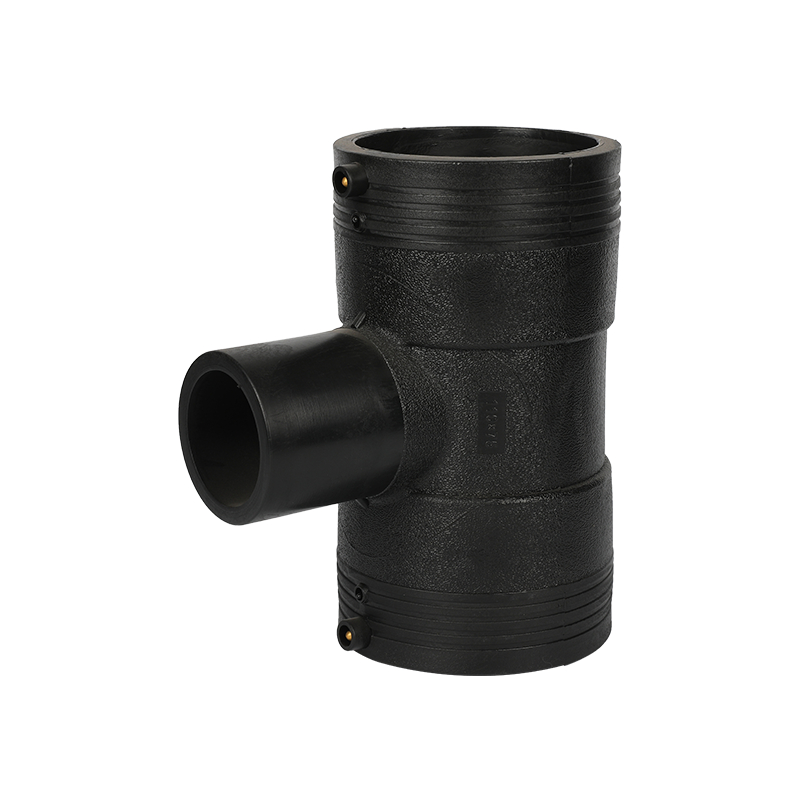
A eletrofusão usa uma bobina de aquecimento incorporada e um ciclo de energia controlado. É útil em valas estreitas, trabalhos de reparo e transições onde a fusão de topo é difícil. A conexão deve corresponder ao SDR do tubo e ao diâmetro externo do tubo. A instalação depende também da preparação da superfície, fixação e da máquina de solda correta. Um acoplador mecanicamente correto, mas contaminado na superfície de fusão, pode vazar sob pressão.
 Acoplador igual de eletrofusão HDPE para união de tubos Para valas estreitas, reparos e transições, este acoplador une tubos SDR HDPE correspondentes por meio de eletrofusão e oferece resistência à corrosão e à pressão. Ver Produto →
Acessórios de fusão de soquete, roscados e de compressão
A fusão do soquete é comum em diâmetros menores. A classificação de pressão depende do corpo da conexão, da profundidade do soquete e do ciclo de aquecimento e resfriamento. As conexões roscadas de HDPE apresentam um risco diferente: a rosca corta a parede. Um SDR de parede fina que funciona em uma junta de fusão pode não ser adequado para uma conexão roscada na mesma pressão. Os acessórios de compressão são mecânicos e dependem de uma inserção, porca e vedação. Sua classificação de pressão pode ser inferior à classificação do tubo, portanto, verifique a classificação da própria conexão, em vez de apenas o SDR do tubo.
Válvulas e peças de transição
Válvulas, adaptadores de flange e transições de metal para plástico geralmente definem o limite prático de pressão. Uma válvula de esfera pode ter uma classificação PN inferior à do tubo ou suas extremidades de fusão podem ter uma classificação diferente de seu corpo. Um adaptador de flange pode ser forte o suficiente, mas o anel de apoio e o grau do parafuso podem limitar a montagem. Verifique a classe de pressão de cada componente, não apenas do tubo e da conexão principal.
Cenários de aplicação: qual SDR se adapta a qual tarefa
O SDR certo depende do que a linha faz. Uma adutora de água, um coletor de irrigação, uma linha de gás, uma linha de lama e uma pilha de drenagem não compartilham o mesmo envelope de projeto. Use o aplicativo para definir o ponto inicial e, em seguida, verifique com temperatura, oscilação e método de junta.
Adutoras municipais
PE100 SDR 11 ou SDR 17 é comum dependendo da altura manométrica e do surto. SDR 11 dá mais margem de pressão; O SDR 17 pode ser adequado para distribuição de pressão mais baixa. Confirme a pressão de projeto após a redução e verifique o SDR adequado em cada transição.
Irrigação e agricultura
SDR 17 e SDR 21 são pontos de partida frequentes para distribuição de baixa pressão. A partida da bomba, o fechamento da válvula e o terreno irregular podem criar ondas muito mais altas que a altura manométrica estática. Não dimensione apenas a partir da curva da bomba.
Industrial e mineração
SDR 7.4, SDR 9 ou SDR 11 podem ser necessários para lama de alta pressão, água de processo ou tarefas exigentes. A abrasão e a exposição a produtos químicos podem alterar a vida útil, portanto a classificação de pressão é apenas uma parte da especificação.
Sistemas de drenagem e sifão
DES 26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
Para a distribuição de gás, as regras de projeto são geralmente mais rigorosas do que para a água. Uma linha PE100 SDR 11 pode ser usada em gás de média pressão, mas o código aplicável, o fator de segurança e a qualificação da conexão são mais importantes do que um simples número PN. Para linhas químicas, a resina pode precisar ser selecionada quanto à compatibilidade química e também à pressão. Uma classificação de água PE100 padrão não cobre automaticamente todos os produtos químicos em todas as temperaturas.
Um teste prático é escrever o envelope de projeto em uma linha: fluido, temperatura máxima, pressão de projeto, pressão de surto, vácuo, profundidade de enterramento e método de junta. Se algum deles estiver faltando, a seleção do SDR estará incompleta. O pacote de acessórios deve então ser verificado em relação à mesma linha, não apenas em relação à etiqueta do tubo.
Um fluxo de trabalho prático de seleção
Uma seleção confiável de SDR segue uma sequência. Pular uma etapa geralmente transfere o risco para o campo, onde a correção é mais cara.
- Defina a pressão de projeto, incluindo surto e vácuo. Não use apenas a pressão operacional normal.
- Defina a temperatura operacional máxima e a duração de quaisquer eventos de temperatura mais alta.
- Confirme o grau de polietileno: PE100 ou PE80 e qualquer requisito de resina específico do projeto.
- Aplique a redução de temperatura e qualquer redução química exigida pela norma.
- Selecione uma lista de valores SDR da tabela padrão, e não apenas da lista de estoque de um fornecedor.
- Combine o SDR e a classificação da conexão com o tubo em cada saída, incluindo redutores e ramificações.
- Verifique o método de junta e a classe de pressão das válvulas, flanges e transições.
- Verifique o padrão, os relatórios de teste, a rastreabilidade do lote e o procedimento de fusão antes do lançamento.
 Tee igual de fusão de topo HDPE para conexões de ramificação Use este T igual para conexões de ramificação de fusão a quente; seu tamanho e opções de SDR suportam o planejamento de um teste de fusão com a combinação real de tubos. Ver Produto →
Para uma linha de alta pressão, adicione um teste de fusão com a combinação real de tubo e conexão. O teste deve incluir a máquina planejada, o ciclo de aquecimento, a ferramenta de faceamento e o tempo de resfriamento. Inspecione o cordão e a interface de fusão e mantenha o registro do teste com o arquivo do projeto. Para eletrofusão, confirme a calibração da máquina de solda e a rastreabilidade do lote de conexões.
Erros comuns na seleção de SDR
- Escolha apenas pelo diâmetro externo. Dois tubos podem compartilhar o mesmo diâmetro externo e ter espessuras de parede e SDR diferentes.
- Colocando uma conexão SDR 17 em um tubo SDR 11. As peças podem caber na torneira, mas a interface de fusão e a seção da parede estão erradas.
- Ignorando a redução de temperatura. Uma classificação PN16 a 20°C não é uma classificação PN16 a 50°C.
- Mistura de tubo PE100 com conexões PE80. A junta pode não desenvolver a pressão de projeto, mesmo com o mesmo SDR.
- Usando acessórios roscados em SDR de parede fina. A rosca reduz a parede efetiva e pode criar um caminho de vazamento ou uma concentração de tensão.
- Supondo que todos os acessórios de fusão tenham a mesma classificação de pressão. Um T moldado, um adaptador de flange usinado e uma válvula podem ter limites diferentes.
- Esquecendo o surto e o vácuo. A partida da bomba, o fechamento da válvula e a drenagem do sifão podem carregar o sistema além da pressão estática.
- Ignorando a verificação em lote. Um certificado que não faz referência ao lote é difícil de defender se uma junta falhar.
A maioria desses erros pode ser evitada com uma especificação de uma página. A especificação deve indicar o SDR do tubo, o SDR da conexão, o grau de resina, a pressão de projeto, a temperatura de projeto, o método de junta e o padrão de aceitação. Essa página é mais útil do que uma nota geral do catálogo porque força a equipe do projeto a resolver as interações antes que o pedido seja feito.
Lista de verificação de compras: o que confirmar antes de fazer o pedido
Aquisição é onde a intenção técnica se torna uma remessa física. Um acessório pode estar correto no desenho e ainda assim chegar com a qualidade errada, a embalagem errada ou um registro de lote que não corresponde ao projeto. Use uma lista de verificação que cubra tanto o produto quanto as evidências.
Grau de resina
Confirme PE100 ou PE80 por escrito. Peça o certificado do lote e verifique se ele corresponde às conexões e não apenas ao tubo.
Correspondência SDR
Liste cada acessório por tamanho, tipo e SDR. Verifique os redutores e os tês saída por saída. Não aceite uma declaração genérica “adequado para HDPE”.
Classe de pressão
Verifique o PN na temperatura projetada, incluindo surto e vácuo. Confirme a classificação da válvula e do flange separadamente da classificação do tubo.
Método conjunto
Indique fusão de topo, eletrofusão, fusão de soquete, rosca ou compressão. Cada método possui diferentes requisitos de campo e pontos de inspeção.
Rastreabilidade
Solicite números de lote, relatórios de teste e listas de embalagem que conectem os acessórios ao projeto. Mantenha os registros com os registros de fusão.
Embalagem e manuseio
Superfícies de fusão usinadas precisam de proteção contra contaminação e impacto. Confirme o método de embalagem e as condições de armazenamento na chegada.
 Válvula de esfera industrial para controle de fluxo em tubulações Para pontos de isolamento, revise a classe de pressão e o padrão de conexão desta válvula de esfera industrial, juntamente com suas características de vedação e controle de fluxo. Ver Produto →
Para pontos de isolamento, especifique a classe de pressão da válvula e o tipo de conexão ao mesmo tempo. Uma válvula de esfera com extremidades de fusão deve corresponder ao SDR do tubo, enquanto o corpo da válvula deve atender à pressão projetada. Caso a válvula seja fornecida com padrão de conexão diferente, a peça de transição passa a fazer parte do envelope de pressão e deve ser revisada com o mesmo cuidado que a conexão principal.
Como a Fengfeng oferece suporte ao fornecimento de acessórios compatíveis com SDR
fabrica produtos de tubulação HDPE desde 2002 a partir de sua base em Zhuji, Zhejiang. A linha de produtos abrange acessórios de fusão de topo, acessórios de eletrofusão, acessórios de fusão de soquete, acessórios roscados HDPE, acessórios de compressão PE e PP, válvulas, máquinas de solda, acessórios de drenagem de sifão e suportes para gaiolas de peixes. Essa amplitude é importante quando um projeto precisa de um SDR e nivelamento consistentes em cotovelos, tês, redutores, acopladores e transições.
A empresa trabalha sob sistemas de gestão de qualidade ISO9001:2000 e sistemas de gestão ambiental ISO14001. Os produtos são descritos como segurados pelo PICC e a reivindicação de vida útil do produto é de mais de 50 anos sob condições de serviço adequadas. Essas declarações são úteis apenas se estiverem vinculadas ao lote e à especificação reais. Para o fornecimento do projeto, o valor prático está em combinar o SDR da conexão com o SDR do tubo, mantendo o grau de resina consistente e fornecendo registros que o instalador pode arquivar com o relatório de fusão.
Para pedidos de exportação, a embalagem e a proteção de superfície merecem atenção. As superfícies de fusão devem permanecer limpas e as extremidades usinadas não devem ser amassadas durante o transporte. Um fornecedor que entende isso irá embalar por tamanho e tipo de conexão, em vez de tratar cada conexão como um item genérico de hardware. Isso reduz o retrabalho no local e ajuda a equipe de instalação a manter o ciclo de fusão dentro dos procedimentos qualificados.
Se você precisar alinhar um cronograma de conexão com um cronograma de tubulação, comece com o SDR do tubo, a temperatura projetada e o método de junta. Em seguida, confirme a faixa de adaptação e a documentação do lote. Você pode saiba mais sobre os sistemas de fabricação e qualidade atrás da gama de produtos antes de liberar o inquérito.
Perguntas frequentes
Qual SDR eu preciso para uma linha de água HDPE de 10 bar?
Para água PE100 a 20°C, o SDR 17 é aproximadamente PN10. Se a temperatura operacional máxima for mais alta ou o pico for significativo, selecione um SDR mais baixo, como 13,6 ou 11, e verifique a pressão reduzida. Não use a classificação de 20°C como classificação de projeto para uma linha quente ou propensa a surtos.
Posso usar uma conexão SDR 17 em um tubo SDR 11?
Não. O SDR da conexão deve corresponder ao SDR do tubo. O diâmetro externo pode parecer semelhante, mas a espessura da parede e a interface de fusão são diferentes. Uma incompatibilidade pode produzir uma junta incompleta ou uma concentração de tensão que aparece mais tarde sob pressão.
Um SDR mais baixo significa sempre uma escolha melhor?
Nem sempre. Um SDR mais baixo proporciona uma parede mais espessa e uma classificação de pressão mais alta, mas também custa mais, pesa mais e reduz o furo para o mesmo diâmetro externo. A escolha certa é a classe de pressão mais baixa que satisfaça o envelope do projeto com a margem necessária, e não a parede mais espessa disponível.
Qual é a classificação de pressão do SDR 11 HDPE?
Para água PE100 a 20°C, o SDR 11 é aproximadamente PN16. Para PE80, o mesmo SDR é aproximadamente PN12,5. A classificação real depende do padrão, da temperatura e do fator de projeto, portanto, confirme o valor para a resina e aplicação específicas.
As conexões HDPE têm a mesma classificação de pressão do tubo?
Somente quando a conexão tiver o mesmo SDR, o mesmo grau de polietileno e uma junta qualificada. Algumas conexões, especialmente conexões roscadas, válvulas e transições, possuem seus próprios limites de pressão. Verifique o componente com classificação mais baixa na montagem, não apenas o tubo.
Como posso verificar se a conexão é realmente PE100?
Solicite o grau da resina, o certificado do lote e o registro de rastreabilidade. Verifique se o certificado faz referência ao lote fornecido e não a uma família genérica de produtos. Para trabalhos críticos, inclua a inspeção de entrada e um teste de fusão no plano de qualidade.
Posso misturar tubo PE100 com conexões PE80?
Não é recomendado para serviços sob pressão. As duas classes têm resistência mínima exigida diferente e podem se comportar de maneira diferente durante a fusão. Use grau e SDR correspondentes e confirme o procedimento conjunto para a combinação real.
O que mais altera o SDR exigido além da pressão?
Temperatura, exposição química, surto e vácuo, profundidade de enterramento, abrasão, vida útil e método de junta afetam a seleção. Uma conexão correta para uma tubulação de água enterrada pode ser errada para uma linha química acima do solo ou um sistema de drenagem de sifão.



MANTENHA CONTATO
Sobre nós
Zhejiang Fengfeng Pipe Industry Co., Ltd. usa injeção eficiente de parafuso único máquinas de moldagem para alta produtividade e baixo consumo de energia.
Link de produtos
- Série de encaixe de fusão de topo
- Série de acessórios de eletrofusão
- Série de acessórios de fusão de soquete
- Série de encaixe de rosca HDPE
- Série de encaixe de rosca de fusão de topo
- Acessórios de drenagem de sifão
- Série de válvulas
- Máquina de solda
- Suporte para disjuntor de ondas e gaiolas de peixes HDPE
Contato
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nº 21, Market Road, cidade de Diankou, cidade de Zhuji, cidade de Shaoxing, província de Zhejiang, China
Direitos autorais © Zhejiang Fengfeng Pipe Industry Co., Ltd.
