

Notícias da indústria
 Lar / Notícias / Notícias da indústria / Como instalar acessórios de compressão HDPE sem vazamentos: um guia prático de campo
Como instalar acessórios de compressão HDPE sem vazamentos: um guia prático de campo
 2026.11.11
 Notícias da indústria
O vazamento começa antes da chave girar
Uma conexão de compressão HDPE com vazamento geralmente não é uma conexão com falha. É uma interface falhada entre o tubo, a vedação, a porca e a mão do instalador. A junta pode parecer correta vista de fora e ainda chorar no primeiro teste de pressão porque o tubo foi cortado ligeiramente fora do quadrado, a inserção não estava assentada ou a porca foi apertada além do ponto onde o O-ring poderia se recuperar.
A conclusão prática é simples: controle a extremidade do tubo, confirme a inserção completa e aperte para vedar o contato e não com esforço máximo. Todo o resto em uma junta de compressão depende dessas três condições.
Corte quadrado
Um corte torto carrega um lado da vedação com mais força do que o outro. O resultado é uma junta que passa na verificação de baixa pressão e falha após o ciclo térmico.
Inserção completa
Se o tubo parar antes do ressalto interno, a vedação funciona no diâmetro errado e a porca tem engate insuficiente na rosca.
Aperto controlado
Força extra não cria uma vedação melhor. Isso distorce o anel, estica a linha e dificulta a próxima visita de serviço.
Para as equipes locais, a pergunta útil não é "Quão apertado deve ser?" mas "Que evidências mostram que a junta está pronta para ser apertada?" Essa evidência vem da medição do tubo, da qualidade do corte, da profundidade de inserção e de uma superfície de vedação limpa.
Leia as dimensões do tubo antes de abrir a caixa
As conexões de compressão HDPE são dimensionadas de acordo com o diâmetro externo, mas a parede do tubo e o furo interno da conexão ainda devem funcionar juntos. Dois tubos marcados com 63 mm podem ter espessuras de parede diferentes e uma conexão projetada para uma classe de pressão pode não comprimir a vedação corretamente em outra. Verifique o diâmetro externo do tubo, a espessura da parede e o SDR antes da montagem. Se a conexão usar um reforço ou luva de suporte, confirme se ela corresponde ao furo do tubo e se pode passar a marca de inserção.
Meça com um paquímetro em três pontos ao redor da extremidade do tubo. Tubo fora do formato redondo é comum após o armazenamento da bobina, e uma extremidade oval pode empurrar o anel de vedação para um lado. Se a ovalidade estiver visível, corte além da seção deformada e verifique novamente. Um final limpo e redondo é mais valioso do que um início rápido.
| Verifique | O que verificar | Por que isso importa |
|---|---|---|
| Diâmetro externo do tubo | Meça em três pontos e compare com o tamanho adequado. | Um tubo subdimensionado reduz a compressão da vedação; um tubo superdimensionado pode impedir a inserção completa. |
| Espessura da parede e SDR | Confirme a classe de pressão do tubo e a faixa pretendida da conexão. | Um tubo de parede fina pode precisar de um reforço para impedir o colapso interno sob carga da porca. |
| Ângulo de corte | Verifique with a square or a straight edge. | Um corte em ângulo cria um contato irregular da vedação e um caminho de vazamento. |
| Condição de rebarbas e arranhões | Passe o dedo ao redor da borda cortada e inspecione a zona de vedação. | Rebarbas cortam anéis de vedação; arranhões profundos permitem que a água passe pela vedação. |
| Marca de inserção | Marque o tubo na profundidade de inserção indicada pela conexão. | Uma marca visível elimina dúvidas durante o aperto e a inspeção. |
Não confie no comprimento externo do corpo da conexão como medida de inserção. A profundidade correta é a distância da extremidade do tubo até o batente interno e varia de acordo com o projeto, tamanho e se uma luva de suporte é usada.
A sequência de instalação que evita vazamentos
A sequência abaixo foi escrita para uma conexão de compressão HDPE padrão com uma porca, um anel bipartido ou anel de fixação e um O-ring. Alguns produtos usam uma disposição interna diferente, portanto leia primeiro as instruções do fabricante. O princípio permanece o mesmo: preparar o tubo, assentar os componentes em ordem, inserir completamente e apertar de forma controlada.
- Isole e drene a linha. Confirme se a pressão foi liberada e se o tubo está frio o suficiente para ser manuseado. Uma junta montada sob pressão residual pode se deslocar após a porca ser liberada.
- Corte o tubo em quadrado. Use um cortador de tubos de plástico ou uma serra de dentes finos. Um corte quadrado é a referência para cada etapa posterior. Se o corte estiver visivelmente inclinado, corte novamente.
- Remova rebarbas e chanfre levemente. Um pequeno chanfro ajuda o tubo a entrar na vedação sem raspar. Não crie um fio de navalha nem reduza a parede do tubo.
- Limpe a zona de vedação. Limpe sujeira, óleo, água e poeira de corte. O solvente nem sempre é compatível com HDPE; use um pano limpo e seco, a menos que o fornecedor da conexão aprove um limpador específico.
- Deslize a porca e o anel no tubo na ordem correta. Este é o erro de montagem mais comum. A porca deve ficar voltada para o corpo da conexão e o anel deve ficar no lado correto da porca.
- Insira o tubo na profundidade marcada. Empurre firmemente até que o tubo atinja o batente interno. Se parar cedo, remova-o e verifique se há alguma vedação dobrada, um anel deslocado ou uma rebarba.
- Aperte a porca manualmente primeiro. Abaixe a porca até que ela entre em contato com o corpo. O tubo ainda deve estar totalmente assentado e não deve girar livremente.
- Aperte para selar o contato. Use o valor de torque do fabricante ou o número de voltas especificado. Se nenhum valor for fornecido, um ponto de partida prático é apertar manualmente mais um quarto de volta para muitas conexões de pequeno diâmetro e, em seguida, verificar se há vazamentos sob baixa pressão.
- Segure o corpo enquanto aperta. Use uma segunda chave no corpo da conexão para que o tubo e a vedação não girem. A rotação pode puxar o tubo para fora do batente ou torcer o O-ring.
- Marque a posição apertada. Uma pequena marca de alinhamento na porca e no corpo ajuda a equipe de manutenção a ver se a junta se moveu.
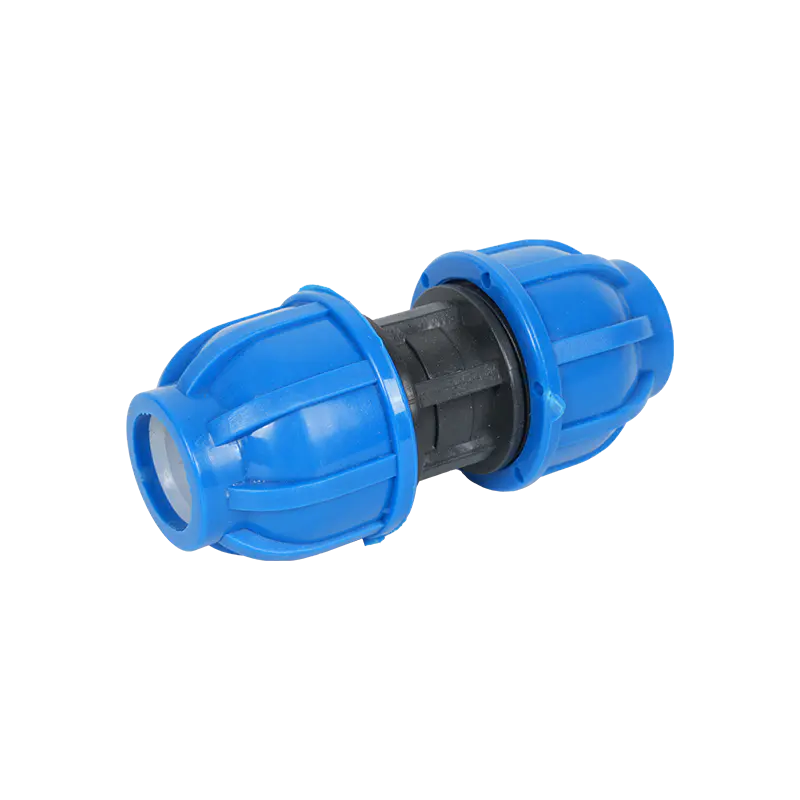 Encaixe de soquete de compressão PE e PP Útil para conexões de tubos retos onde dois tubos PE ou PP do mesmo diâmetro precisam de uma junta de compressão simples e sem solda. Ver Produto →
Para acoplamentos retos e pontos de transição, mantenha um pequeno estoque do tamanho exato e da classe de pressão no local. Um acoplamento correto usado uma vez é mais barato do que um acoplamento errado retrabalhado duas vezes. A mesma lógica se aplica aos cotovelos nas mudanças de direção: um cotovelo formado de fábrica reduz a tensão na junta e dá ao instalador uma profundidade de inserção conhecida.
Regra de campo: Se o tubo não atingir a marca de inserção com pressão manual, pare. Não use a porca para puxar o tubo. Forçar a porca pode dobrar a vedação e criar um vazamento que só aparece depois que a linha é enterrada ou pressurizada.
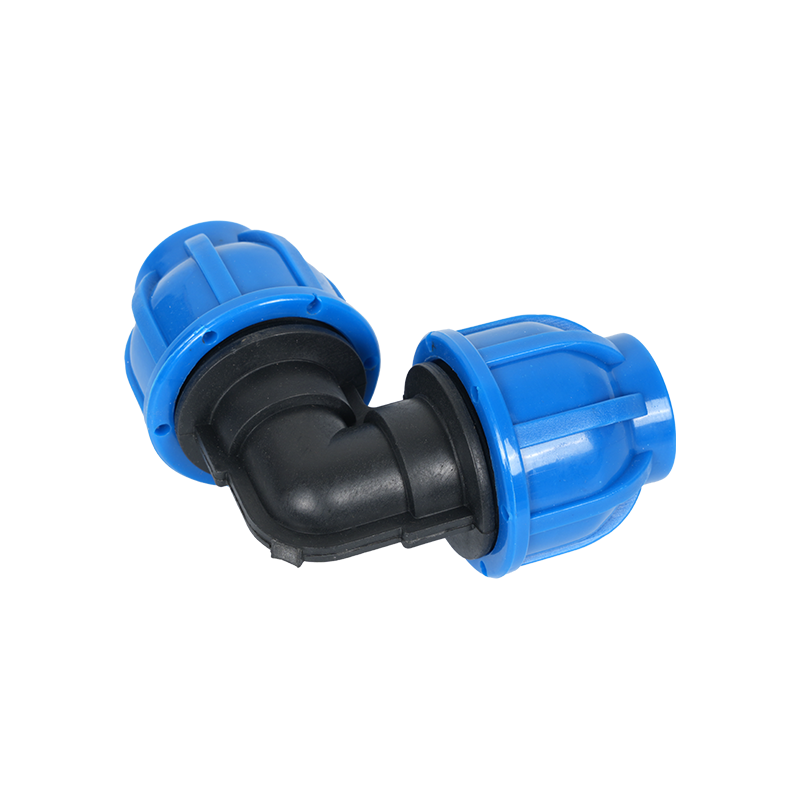 Encaixe de cotovelo de compressão PE e PP 90° Para mudanças de direção de 90 graus em tubulações PE ou PP, este cotovelo de compressão evita soldagem e proporciona uma curvatura definida em obstáculos. Ver Produto →
Numa mudança de direção de 90 graus, apoie o tubo em ambos os lados do cotovelo antes de apertar. O tubo sem suporte pode assentar após o aterro e aplicar uma carga de flexão à porca de compressão.
Apertando sem distorcer a vedação
O aperto é onde muitas vezes uma boa preparação é desfeita. A porca deve comprimir o anel e carregar o anel de vedação, mas não precisa esmagar o tubo ou atingir o fundo da rosca. Uma vez feita a vedação, a força adicional aumenta o atrito e a tensão da rosca sem melhorar a resistência ao vazamento.
Use uma chave dinamométrica onde o fornecedor da conexão fornecer um valor. Quando nenhum valor estiver disponível, aperte em pequenos incrementos e verifique com baixa pressão entre os incrementos. Uma junta que chora a 0,5 bar deve ser corrigida antes que o sistema atinja a pressão de teste. Esperar pelo teste final esconde a causa e encarece o reparo.
Somente aperto manual
Aperto manual mais um quarto de volta
Pressão pesada da chave
A temperatura altera a sensação da articulação. Uma conexão montada em clima frio pode precisar de um pouco mais de deslocamento para comprimir a vedação, enquanto uma conexão montada sob o sol direto pode parecer apertada antes que a vedação esteja totalmente carregada. Deixe o tubo e a conexão atingirem uma temperatura local estável antes do aperto final e verifique novamente a junta depois que a linha tiver operado através de um ciclo de aquecimento-resfriamento.
Não use fita adesiva ou pasta na porca de compressão, a menos que o fabricante exija explicitamente. A vedação é feita pelo O-ring ou compressão do anel, e não pela rosca. O selante na rosca pode penetrar no curso de água, contaminar a linha e dar a falsa sensação de que a junta está vedada.
Se a porca tiver sido apertada demais, não a afrouxe simplesmente e continue. Remova a porca, inspecione o anel e o O-ring quanto a distorções, verifique se há marcas de esmagamento na extremidade do tubo e reconstrua a junta com novos componentes de vedação se houver alguma dúvida.
Teste de pressão, lavagem e transferência
Teste a junta antes que ela desapareça sob aterro, isolamento ou duto de serviço. Um teste encenado é mais informativo do que um evento de alta pressão. Primeiro verifique se a linha está cheia e se o ar foi liberado. Em seguida, aumente a pressão lentamente e mantenha-a em um nível baixo por tempo suficiente para ver um choro. Finalmente, aumente até a pressão de teste especificada e observe a junta, não apenas o manômetro.
Siga a pressão de teste do projeto e o tempo de espera. Não existe um número universal que se aplique a todas as classes de tubos HDPE, tipos de juntas ou condições de serviço. O teste deve ser apropriado à classificação de pressão do tubo e ao projeto da conexão. Registre a leitura do medidor, a temperatura da água, o tempo de espera e qualquer vazamento visível. Uma junta que passa com exterior seco e bitola estável está pronta para a próxima etapa.
Para uma sequência prática de teste de vazamento que complementa as conexões de compressão, consulte este guia para conexões de tubos HDPE à prova de vazamentos . Ajuda as equipes locais a separar erros de métodos de teste de erros de montagem de juntas.
| Observação | Causa provável | Correção prática |
|---|---|---|
| Chore pelo fio da porca | Vedação não carregada ou porca não avançada o suficiente | Verifique insertion depth, then tighten in small increments to the specified value. |
| Vazamento entre o tubo e o anel | Tubo arranhado, oval ou cortado em ângulo | Corte a seção danificada, retifique e reconstrua a junta. |
| Vazamento no corpo da conexão | Rachadura no corpo, rosca danificada ou componente incompatível | Substitua a conexão; não tente selar um corpo rachado com fita adesiva. |
| Movimentos conjuntos sob pressão | Tubo não totalmente inserido ou porca apertada demais | Despressurize, inspecione a vedação e a extremidade do tubo e reconstrua com a inserção correta. |
| Nenhum vazamento em baixa pressão, vazamento após aquecimento | Movimento térmico ou recuperação insuficiente da vedação | Deixe a linha estabilizar, verifique novamente a estanqueidade e confirme o suporte do tubo. |
Após um teste bem-sucedido, lave a linha de acordo com a especificação do projeto. Os detritos presos na vedação podem prender o anel de vedação em seu assento. Se a linha for lavada após o teste, inspecione a junta novamente assim que o fluxo parar e a pressão for restaurada.
Acessórios de compressão vs. fusão: escolha de acordo com a realidade do local
As conexões de compressão são frequentemente escolhidas onde o tubo não pode ser girado, onde o equipamento de fusão é impraticável ou onde um reparo precisa ser concluído rapidamente. A fusão continua sendo a escolha mais forte para linhas enterradas, de alta pressão ou de serviço longo, onde é necessária uma junta homogênea. A decisão deve ser baseada na classe de pressão da linha, no acesso, nos requisitos de inspeção e nas consequências de um vazamento.
| Consideração | Encaixe de compressão | Junta de fusão |
|---|---|---|
| Velocidade de instalação | Rápido para diâmetros pequenos e médios com extremidades de tubos secas e acessíveis. | Requer tempo de aquecimento, alinhamento e resfriamento. |
| Necessidade de equipamento | Ferramentas manuais e chave dinamométrica; demanda mínima de energia. | Máquina de fusão, fonte de alimentação e operador treinado. |
| Acesso para reparo | Útil onde uma seção curta deve ser substituída sem grande movimento do tubo. | Requer comprimento de tubo livre suficiente para a ferramenta de fusão. |
| Serviço enterrado | Aceitável onde o acessório está protegido, apoiado e especificado para enterramento. | Preferido para linhas enterradas contínuas e serviço de alta pressão. |
| Inspeção | Verifique insertion mark, tightening mark, and test result. | Verifique bead, alignment, and fusion record. |
Não use um acessório de compressão como substituto de uma junta de fusão simplesmente porque a máquina de fusão está atrasada. Um reparo de compressão temporário pode ser aceitável para uma seção curta e de baixo risco, mas deve ser analisado em relação às condições de serviço da linha e aos critérios de aceitação do projeto.
Condições do local que alteram o ponto de aperto
O tempo frio torna o HDPE mais rígido e reduz a sensação de compressão da vedação. O clima quente torna o tubo mais flexível e pode suavizar a zona de vedação. A poeira e a lama trazidas pelo vento são mais prejudiciais do que muitos instaladores esperam porque ficam exatamente onde o anel de vedação deve vedar.
Mantenha a extremidade do tubo coberta até a montagem. Se a conexão for montada em vala, utilize um pano limpo ou tampa para proteger a abertura. Não coloque a porca na areia ou no solo enquanto prepara o tubo. Um único grão preso sob o O-ring pode criar um escoamento lento que é difícil de encontrar após o aterro.
Em condições de congelamento, deixe a conexão e os componentes de vedação a uma temperatura aceitável antes da montagem. Não aqueça o O-ring com chama aberta. Aqueça suavemente o corpo da conexão se o fabricante permitir e guarde o selo em recipiente limpo até o momento da instalação. Para obter mais informações sobre decisões de instalação relacionadas ao ambiente, consulte este guia para escolhendo o ambiente de instalação para acessórios para tubos HDPE .
Onde a linha estiver exposta a UV, proteja a conexão com um invólucro ou invólucro apropriado. Onde a linha estiver enterrada, coloque material de cama livre de pedras pontiagudas ao redor da junta e apoie o tubo para que a porca não carregue carga de solo. O movimento após o preenchimento é um motivo comum pelo qual uma articulação que passou no teste começa a chorar semanas depois.
Erros Comuns e Correções Práticas
Cortando com uma serra cega
Uma lâmina cega rasga o tubo e deixa uma superfície de vedação áspera. Use um cortador de tubos de plástico afiado ou uma serra de dentes finos e remova as rebarbas com uma ferramenta de rebarbação.
Esquecendo a porca ou anel
Uma vez inserido o tubo, a porca não pode ser adicionada sem cortar a linha. Disponha os componentes em ordem antes da inserção e mantenha-os ao seu alcance.
Usando a porca para puxar o tubo
Isso dobra a vedação ou retira a linha. Se o tubo não atingir o batente, remova-o e encontre a obstrução.
Aperto sem chave reserva
O corpo pode girar e puxar o tubo para fora do batente. Mantenha o corpo firme enquanto gira a porca.
Testando apenas com ar
O ar pode passar por uma junta que a água não consegue e armazena energia. Utilize o meio de teste aprovado pelo projeto e siga o procedimento de segurança.
Preenchimento antes da inspeção
Uma vez enterrado, é caro localizar um choro. Marque a junta, inspecione-a após o teste de pressão e fotografe a instalação se o projeto exigir registros.
Um hábito corretivo útil é construir uma junta como teste antes de iniciar a execução completa. Teste a pressão da junta de teste, inspecione a marca de inserção e confirme a contagem de voltas de aperto. Esse pequeno passo dá à equipe uma referência válida e expõe componentes incompatíveis antes que a vala esteja cheia de tubos.
Inspeção e Manutenção Após Comissionamento
Após o comissionamento, inspecione as juntas de compressão acessíveis quanto a movimento, umidade e deformação. Uma junta que se deslocou ligeiramente devido à expansão térmica ainda pode ser selada, mas deve ser observada. Marque a posição da porca para que uma inspeção posterior possa mostrar se ela girou.
Não reaperte uma junta que não esteja vazando só porque parece frouxa. Algum movimento é normal em um sistema HDPE flexível. O reaperto pode comprimir excessivamente a vedação e criar um vazamento onde não existia. Se um vazamento for confirmado, despressurize a linha, inspecione a extremidade do tubo e a vedação e reconstrua a junta em vez de adicionar força.
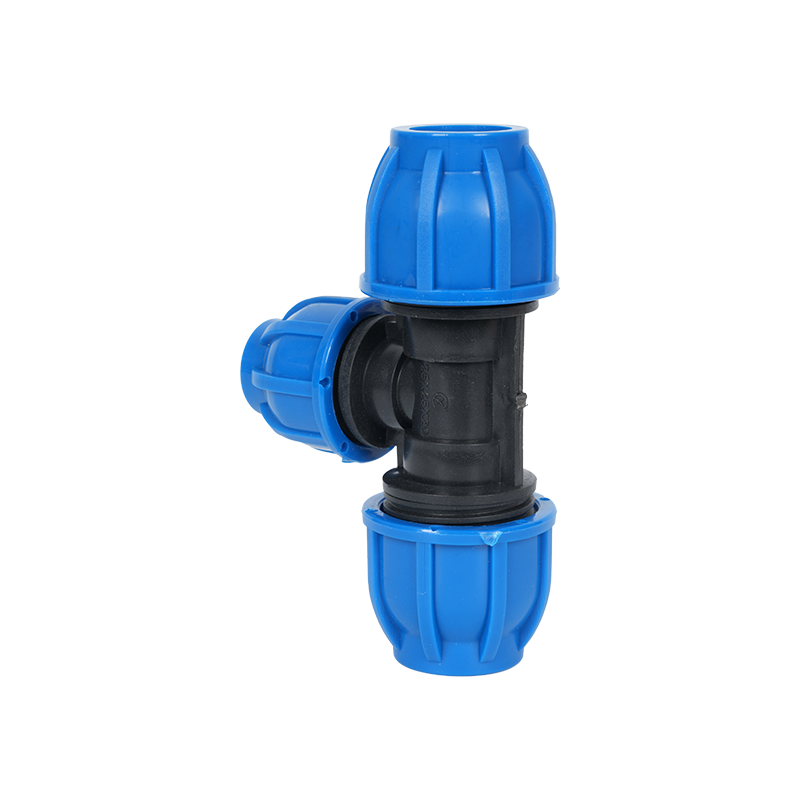 T de redução de compressão PE e PP Conecta um ramal menor a um tubo principal de PE ou PP em uma junção em T, proporcionando um furo redutor definido e vedação de compressão sem soldagem. Ver Produto →
Em ramificações e transições de tamanho, use a conexão de redução correta em vez de forçar um tubo menor em uma vedação maior. Um T redutor proporciona ao instalador um furo e profundidade de inserção definidos, o que é mais seguro do que misturar componentes de diferentes faixas de tamanho.
Mantenha um registro de manutenção para cada junta acessível: tamanho, SDR do tubo, data de instalação, método de aperto, pressão de teste e inspetor. Quando ocorre um vazamento, o registro encurta o diagnóstico e mostra se o problema é isolado ou repetido em um lote.
Lista de verificação de aquisições para projetos livres de vazamentos
O acessório mais barato não é aquele com o preço unitário mais baixo. É aquele que combina com a tubulação, chega com pressão conhecida e pode ser instalado sem retrabalho. Use a lista de verificação abaixo ao especificar e receber acessórios de compressão HDPE.
- Confirme que o tamanho da conexão é baseado no diâmetro externo do tubo e não apenas no tamanho nominal do tubo.
- Combine a classe de pressão da conexão com o SDR do tubo e a condição de serviço.
- Verifique se o material da vedação é compatível com o fluido transportado e com a temperatura do local.
- Solicite instruções sobre profundidade de inserção, torque de aperto e contagem de voltas junto com o produto.
- Inspecione as caixas quanto a corpos esmagados, porcas faltando ou anéis de vedação deslocados antes de enviá-los ao local.
- Mantenha os lacres em sacos lacrados até a instalação; não os guarde soltos em um balde de ferramentas.
- Encomende um pequeno excedente dos tamanhos mais utilizados para que uma junta danificada possa ser reconstruída sem atrasar a linha.
- Exigir uma montagem experimental e verificação de pressão antes que a equipe inicie a operação principal.
Para projetos com classes de tubos mistos, etiquete as conexões por tamanho e classe de pressão no armazém. Uma conexão moldada corretamente instalada no tubo errado ainda é um vazamento esperando para acontecer. Uma etiquetagem clara e uma breve verificação pré-instalação são mais eficazes do que um stock maior de peças sobressalentes.
Perguntas frequentes
Quão apertada deve ser uma conexão de compressão HDPE?
Comece com aperto manual e siga as especificações de torque ou giro do fabricante. Onde nenhum valor é fornecido, o aperto manual mais um quarto de volta é um ponto de partida comum para conexões pequenas, seguido por uma verificação de vazamento de baixa pressão. A junta deve ser vedada sem esmagar o tubo ou distorcer o anel.
Por que minha conexão de compressão vaza na rosca da porca?
A vedação provavelmente não está carregada, o tubo pode não estar totalmente inserido ou a porca pode ter sido iniciada com rosca cruzada. Despressurize a linha, verifique a marca de inserção, inspecione o O-ring e o anel e reconstrua a junta se a vedação estiver distorcida.
Posso usar fita adesiva em uma conexão de compressão HDPE?
Geralmente não. A rosca não é a vedação principal na maioria dos projetos de compressão. Fita ou pasta podem interferir no engate da rosca e transportar detritos para o curso de água. Use selante somente se o fabricante da conexão exigir especificamente.
Como posso saber se o tubo está totalmente inserido?
Marque o tubo na profundidade de inserção indicada antes da montagem e empurre até que a marca alcance o corpo da conexão ou o tubo entre em contato com o batente interno. Se a marca permanecer visível, o tubo não está totalmente assentado.
Devo testar a pressão com ar ou água?
Utilize o meio de teste e procedimento aprovado para o projeto. A água é comum para testes de vazamento porque é visível e armazena menos energia que o ar comprimido. Os testes de ar requerem controles de segurança específicos e não devem ser improvisados.
Uma conexão de compressão pode ser enterrada?
Somente se a conexão for especificada para serviço enterrado e estiver protegida contra movimentos do solo e camadas pontiagudas. Apoie o tubo em ambos os lados, mantenha a junta livre de areia e inspecione-a antes do aterro. Para linhas enterradas de alta pressão ou de longa duração, uma junta de fusão costuma ser a escolha mais robusta.
O que devo fazer se a conexão vazar após o aterro?
Exponha a junta, despressurize a linha e inspecione a extremidade do tubo e a vedação. Não continue apertando uma junta enterrada. Reconstrua a conexão com uma extremidade de tubo quadrada e limpa e uma nova vedação se houver qualquer sinal de dano ou contaminação.



MANTENHA CONTATO
Sobre nós
Zhejiang Fengfeng Pipe Industry Co., Ltd. usa injeção eficiente de parafuso único máquinas de moldagem para alta produtividade e baixo consumo de energia.
Link de produtos
- Série de encaixe de fusão de topo
- Série de acessórios de eletrofusão
- Série de acessórios de fusão de soquete
- Série de encaixe de rosca HDPE
- Série de encaixe de rosca de fusão de topo
- Acessórios de drenagem de sifão
- Série de válvulas
- Máquina de solda
- Suporte para disjuntor de ondas e gaiolas de peixes HDPE
Contato
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nº 21, Market Road, cidade de Diankou, cidade de Zhuji, cidade de Shaoxing, província de Zhejiang, China
Direitos autorais © Zhejiang Fengfeng Pipe Industry Co., Ltd.
